


Como o titânio - placas de aço são produzidas?
Aug 21, 2025
Deixe um recado
Como o titânio - placas de aço são produzidas?
O processo de produção do titânio - placas de revestimento explosivo de aço utiliza a onda de choque de pressão - alta gerada por detonação explosiva para deformar instantaneamente as placas de titânio e aço, alcançando uma ligação metalúrgica. As etapas principais são as seguintes:
1. Seleção de material
O titânio comum - placas de revestimento de aço normalmente combinam os seguintes graus de titânio e aço: GR1, GR7 e GR12, três graus de titânio com alongamento alto, 304, 316L, Q235 e outros graus de aço.
2. Material base e preparação de material composto
- Depois de selecionar a placa de aço base apropriada e a placa de titânio composta, eles devem ser cortados nas dimensões especificadas.
- As superfícies de ligação das duas placas são tratadas para remover o óleo, as camadas de óxido e a ferrugem. O polimento mecânico ou a limpeza química é normalmente usada para garantir uma superfície limpa e áspera e aumentar o efeito de ligação. A seguir, é apresentada uma explicação detalhada usando as placas de titânio 304 de aço e Gr1 como exemplos: para a superfície da placa de aço 304, use moagem mecânica (como uma roda de moagem ou escova de fio) para remover a escala e a ferrugem. Se necessário, use a decapagem (uma mistura de ácido nítrico e ácido hidrofluórico) para remover impurezas residuais. A rugosidade final da superfície deve ser controlada dentro de RA 3,2–6,3 μm para aumentar a área de ligação.
Para a superfície de acasalamento da placa de titânio GR1: Remova o filme de óxido (os filmes de óxido de titânio são mais densos). Normalmente, a lixa é usada para expor um brilho metálico ou gravura química (uma solução de ácido hidrofluórico e ácido nítrico) é usado para gravar ligeiramente a superfície para criar uma superfície áspera ativa.
- Após o tratamento, enxágue com etanol anidro para remover o óleo e impedir que as impurezas interfiram na ligação.
- nivelamento da placa: se as placas estiverem deformadas, precedem -as niveladas ({1}} (como com uma prensa) para garantir um erro de paralelismo menor ou igual a 0,5 mm/m entre as duas placas durante a laminação para evitar lacunas locais que podem causar uma ligação ruim.
3. Configuração de montagem e folga
Método de colocação: Coloque a placa de aço (substrato) plana em uma base rígida (como uma plataforma de concreto ou aço), com uma almofada de borracha por baixo. Coloque a placa de titânio (composta) paralela à placa de aço.

- Configuração de liberação: deixe uma lacuna de 1,5-3 mm entre as duas placas (ajuste de acordo com a espessura da placa; quanto mais espessa a placa, maior a lacuna). Use calços de metal (como calços de cobre) para apoiar e garantir uma lacuna uniforme. Uma lacuna muito pequena pode resultar em energia de colisão insuficiente, enquanto uma lacuna muito grande pode causar deformação excessiva da placa de titânio.
- fixação da borda: use hastes de soldagem de aço suave para detectar as bordas das placas (com os pontos de solda longe da superfície articular) para impedir o deslocamento do composto durante a explosão.
4. Seleção e colocação explosivos
- Tipo explosivo: baixo - detonação - explosivos de velocidade (como explosivos de emulsão ou explosivos de nitrato de amônio) são preferidos, com uma velocidade de detonação de 2000-3500 m/s. O titânio Gr1 possui baixa resistência e requer energia moderada para evitar a fragilização . 304 aço inoxidável tem boa plasticidade, mas a energia excessiva pode facilmente levar à deformação excessiva . -} espessura explosiva: Placa de espessura {{7-15}}, por exemplo, 8 mm de espessura 304 de espessura: a placa de aço {»5-15 mm (por exemplo, 8mm 304 de aço a aço. espessura explosiva de aproximadamente 8-10 mm). Os explosivos devem ser colocados uniformemente, e as bordas podem ser diminuídas adequadamente para evitar a concentração de estresse nas bordas.
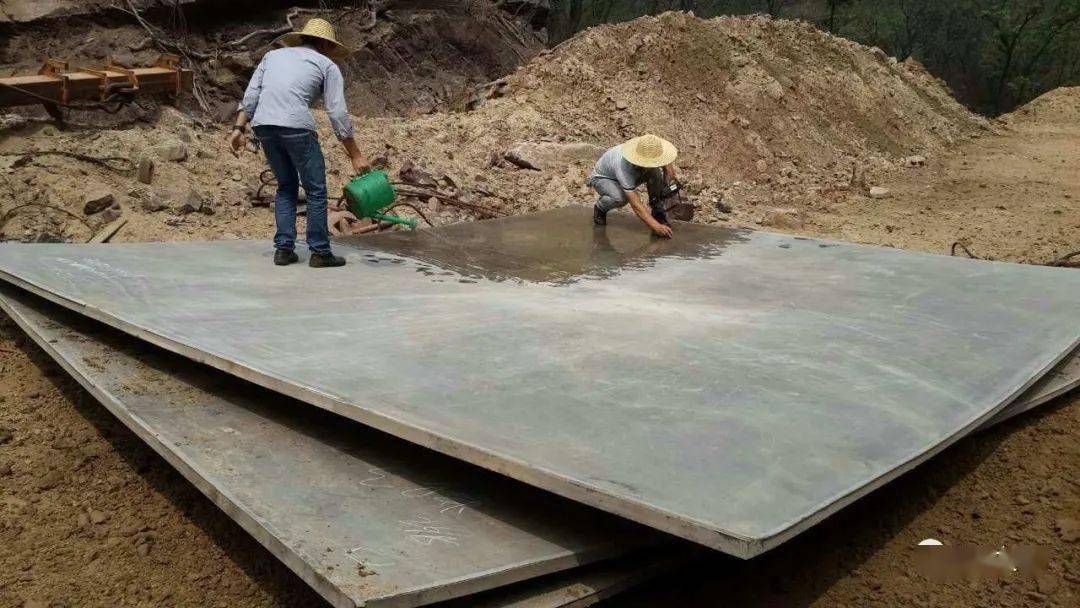
- Método de detonação: use detonação central ou detonações múltiplas simultâneas para garantir que a onda de choque atue uniformemente na superfície da placa de titânio GR1, evitando estresse desigual localizado.
5. Detonação e ligação
- Os explosivos são detonados usando um dispositivo iniciante, como um detonador. Os explosivos liberam instantaneamente a energia, gerando uma onda de choque de pressão -- (pressões atingindo vários milhares de MPa), que impulsionam a placa GR1 em direção à placa de aço a uma velocidade de 200-500 m/s.
- Quando as duas placas colidem em alta velocidade, os metais na superfície de contato passam por deformação plástica instantânea e fusão parcial (temperaturas atingindo 1000-1500 graus), formando um jato de metal que lava as impurezas da superfície. Por fim, os dois metais atingem uma ligação metalúrgica sob alta temperatura e pressão.
6. Post - processamento
- limpeza e nivelamento: remova qualquer detrito explosivo residual da superfície. Se a placa composta estiver ligeiramente deformada, a fria -}, ela usando uma prensa (para evitar tratamento alto - temperatura que afeta as propriedades do titânio GR1).
- inspeção de qualidade:
- teste ultrassônico: verifique a taxa de ligação, que deve ser maior ou igual a 98%. As áreas contínuas não são permitidas.
- Propriedades mecânicas Testes: As amostras são coletadas para testar a força da casca (normalmente maior ou igual a 150 MPa) para garantir que a força da união atenda ao padrão.
- Tratamento da borda: remova mecanicamente quaisquer áreas não conduzidas (aproximadamente 5-10 mm) das bordas da placa composta para garantir a ligação completa no local pretendido.
Através dessa explicação detalhada do processo de produção, você poderá apreciar nossa experiência e recursos de produção. Se você gostaria de comprarPlacas compostas de aço de titânio, visite nossa página de produto para especificações ou e -mail específicos:krystal@yuanzekai.comPara discutir seus requisitos
Enviar inquérito